مدونة جديدة
تُستخدم اللدائن الحرارية المقواة بالألياف الطويلة (LFRT) بشكل متزايد في تطبيقات القولبة بالحقن التي تتطلب أداءً ميكانيكياً عالياً. وفي حين أن تقنية LFRT يمكن أن توفر قوة وصلابة ومقاومة للصدمات ممتازة، فإن طريقة المعالجة تلعب دوراً حاسماً في تحديد الأداء النهائي الذي يمكن أن يحققه الجزء المقولب.
لنجاح قولبة LFRT، من الضروري فهم بعض الخصائص الفريدة لهذه المواد. وقد أدى إدراك الاختلافات بين LFRT واللدائن الحرارية المقواة التقليدية إلى تطوير معدات متخصصة، وتصميمات للأجزاء والقوالب، وتقنيات معالجة لتعظيم القيمة وإمكانات الأداء لـ LFRT.
للحفاظ على طول الألياف أثناء القولبة بالحقن لـ LFRT، يجب مراعاة ثلاثة مجالات رئيسية:آلة القولبة بالحقن، وتصميم الجزء والقالب، وظروف المعالجة.
الاختلاف الرئيسي بينLFRTوالمركبات التقليدية المقواة بالألياف الزجاجية القصيرة أو المقطوعة هوطول الألياف. في LFRT، تكون الألياف عادةً بنفس طول الكريات. ويرجع ذلك إلى أن معظم مواد LFRT يتم تصنيعها باستخدام عملية السحب (pultrusion) بدلاً من التركيب القائم على القص.
أثناء تصنيع LFRT، يتم أولاً سحب حزم مستمرة من خيوط الألياف الزجاجية غير الملتوية عبر قالب، حيث يتم طلاؤها وتشريبها بالراتنج. بعد الخروج من القالب، يتم قطع خيط البلاستيك المقوى المستمر أو تحويله إلى كريات، عادةً بأطوال تتراوح بين 10 و12 مم. في المقابل، تحتوي مركبات الألياف الزجاجية القصيرة التقليدية على ألياف مقطعة يبلغ طولها عادةً 3-4 مم، ويمكن تقليل طولها بشكل أكبر إلى أقل من 2 مم أثناء المعالجة في جهاز بثق قائم على القص.
يساعد طول الألياف الأطول في كريات LFRT على تحسين الأداء الميكانيكي، وخاصة مقاومة الصدمات والمتانة، مع الحفاظ على الصلابة. وطالما تحتفظ الألياف بطولها أثناء القولبة، فإنها تشكل "هيكلاً داخلياً" داخل المادة، مما يوفر أداءً ميكانيكياً عالياً بشكل استثنائي.
ومع ذلك، يمكن لممارسات القولبة السيئة أن تحول مادة الألياف الطويلة فعلياً إلى مادة ألياف قصيرة. إذا تم تقليل طول الألياف بشكل كبير أثناء المعالجة، فلا يمكن تحقيق مستوى الأداء المطلوب.
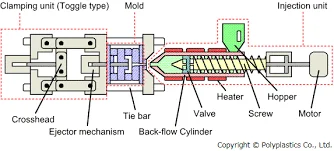
أحد الأسئلة الأكثر شيوعاً حولمعالجة LFRTهو ما إذا كان يمكن استخدام معدات القولبة بالحقن الحالية لقولبة هذه المواد. في معظم الحالات، يمكن أيضاً استخدام المعدات المصممة لمعالجة المركبات المقواة بالألياف القصيرة لـ LFRT. وفي حين أن معدات قولبة الألياف القصيرة القياسية كافية لمعظم أجزاء ومنتجات LFRT، فإن بعض تعديلات المعدات يمكن أن تساعد في الحفاظ على طول الألياف بشكل أفضل أثناء المعالجة.
برغي للأغراض العامة مع التكوين النموذجي لـالتغذية-الضغط-القياسمناسب تماماً لهذه العملية. يمكن أن يساعد تقليل نسبة الضغط في قسم القياس في تقليل القص الذي قد يؤدي إلى تلف الألياف.
تعتبر نسبة الضغط في قسم القياس التي تبلغ حوالي 2:1 مثالية لمنتجات LFRT. لا توجد حاجة عموماً لاستخدام سبائك معدنية خاصة للبرغي أو الأسطوانة أو المكونات الأخرى، حيث تسبب LFRT تآكلاً أقل من اللدائن الحرارية المقواة بالألياف الزجاجية المقطوعة التقليدية.
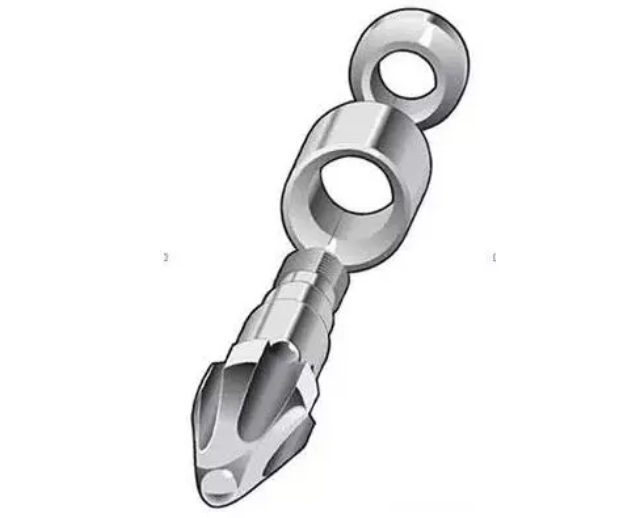
مكون آخر قد يستفيد من مراجعة التصميم هوطرف الفوهة. بعض المواد البلاستيكية الحرارية أسهل في المعالجة باستخدام طرف فوهة ذي استدقاق عكسي، والذي يولد مستوى عالٍ من القص أثناء حقن المادة في تجويف القالب. ومع ذلك، يمكن لهذا النوع من أطراف الفوهة أن يقلل بشكل كبير من طول ألياف المركبات المقواة بالألياف الطويلة.
بالإضافة إلى ذلك، يجب أن تكون فتحات الفوهة والبوابة ذات حجم كبير، بقطر لا يقل عن5.5 مم (0.250 بوصة)، ويجب ألا تحتوي على حواف حادة. من المهم فهم كيفية تدفق المادة عبر معدات القولبة بالحقن وتحديد المناطق التي قد يتسبب فيها القص المفرط في كسر الألياف.
يمكن أن يلعب التصميم المناسب للجزء والقالب دوراً مهماً أيضاً في الحفاظ على طول الألياف في LFRT. يمكن أن يساعد التخلص من الزوايا الحادة حول ميزات الجزء، بما في ذلك الأضلاع والنتوءات والتفاصيل الأخرى، في منع الإجهاد غير الضروري في الجزء المقولب وتقليل تلف الألياف.
يجب أن تستخدم الأجزاء تصميم سماكة جدار اسمية مع سماكة جدار موحدة نسبياً في جميع الأنحاء. يمكن أن تؤدي الاختلافات الكبيرة في سماكة الجدار إلى ملء غير متسق وتوجيه غير مرغوب فيه للألياف داخل الجزء.
عندما تكون الأقسام الأكثر سمكاً أو الأقل سمكاً ضرورية، يجب تجنب التغيرات المفاجئة في سماكة الجدار. يمكن أن تؤدي هذه الانتقالات إلى إنشاء مناطق ذات قص عالٍ قد تتلف الألياف وتصبح مصادر لتركيز الإجهاد. كقاعدة عامة، حاول وضع البوابة في القسم الأكثر سمكاً واسمح للمادة بالتدفق نحو القسم الأقل سمكاً، بحيث تقع نهاية الملء في المنطقة الأقل سمكاً.
توصي إرشادات تصميم البلاستيك العامة بالحفاظ على سماكة الجدار أقل من 4 مم (0.160 بوصة) لتعزيز التدفق السلس والموحد وتقليل احتمالية حدوث علامات الانكماش والفراغات. بالنسبة لمركبات LFRT، تكون سماكة الجدار المثالية عادةً حوالي 3 مم (0.120 بوصة)، مع حد أدنى للسماكة يبلغ حوالي 2 مم (0.080 بوصة).
الجزء نفسه هو جانب واحد فقط من التصميم. من المهم بنفس القدر مراعاة كيفية دخول المادة إلى القالب. يمكن أن يحدث تلف كبير للألياف في مناطق المجرى والبوابة إذا لم يتم تصميم هذه الميزات بشكل صحيح لتوجيه المادة إلى التجويف.
عند تصميم قالب لمركبات LFRT، يفضل استخدام مجاري دائرية بالكامل، بقطر أدنى يبلغ 5.5 مم (0.250 بوصة). أي تصميم للمجرى بخلاف التكوين الدائري بالكامل سيكون له زوايا يمكن أن تزيد من الإجهاد أثناء القولبة وتتلف تقوية الألياف الزجاجية. أنظمة المجرى الساخن ذات البوابات المفتوحة مقبولة.
يجب أن يكون الحد الأدنى لسماكة البوابة 2 مم (0.080 بوصة). حيثما أمكن، ضع البوابة على طول حافة لا تعيق تدفق المادة إلى التجويف. بالنسبة للبوابات الموجودة على سطح الجزء، قد يلزم إجراء منعطف بزاوية 90 درجة لمنع تكسر الألياف وما ينتج عنه من انخفاض في الأداء الميكانيكي.
أخيراً، يجب الانتباه إلى موقع خطوط اللحام وكيف يمكن أن تؤثر على مناطق الجزء التي ستتعرض لأحمال أو إجهادات أثناء الخدمة. يجب استخدام وضع البوابة المناسب لتحريك خطوط اللحام إلى المناطق التي يتوقع فيها مستويات إجهاد أقل.
يمكن أن يساعد تحليل ملء القالب بمساعدة الكمبيوتر في تحديد مكان وجود خطوط اللحام هذه. يمكن بعد ذلك استخدام تحليل العناصر المحدودة الهيكلي (FEA) لمقارنة مناطق الإجهاد العالي بمواقع خطوط اللحام التي تم تحديدها من خلال تحليل ملء القالب.
تجدر الإشارة إلى أن إرشادات تصميم الأجزاء والقوالب هذه هي توصيات وليست متطلبات مطلقة. هناك العديد من الأمثلة لأجزاء ذات جدران رقيقة، واختلافات في سماكة الجدار، وميزات معقدة أو دقيقة حققت أداءً جيداً باستخدام مركبات LFRT.
ومع ذلك، كلما انحرف التصميم عن هذه التوصيات، قد يتطلب الأمر مزيداً من الوقت والجهد لضمان تحقيق الفوائد الكاملة لتكنولوجيا الألياف الطويلة.
تعد ظروف المعالجة المناسبة أمراً بالغ الأهمية للقولبة الناجحة لـ LFRT. مع معلمات المعالجة الصحيحة، يمكن إنتاج أجزاء LFRT عالية الجودة باستخدام آلة قولبة بالحقن للأغراض العامة وقالب مصمم بشكل صحيح.
بمعنى آخر، حتى مع وجود المعدات المناسبة وتصميم القالب، يمكن أن تؤدي ظروف المعالجة السيئة إلى تلف الألياف وفقدان طول الألياف. وهذا يجعل من الضروري فهم ما ستواجهه الألياف أثناء عملية القولبة وتحديد المناطق التي قد يحدث فيها قص مفرط.
أولاً، الضغط الخلفي يجب مراقبته بعناية. يؤدي الضغط الخلفي المفرط إلى إدخال قوى قص عالية في المادة، مما قد يقلل من طول الألياف. فكر في البدء بضغط خلفي صفري وزيادته فقط بالقدر الضروري لضمان تراجع البرغي بشكل ثابت أثناء التلدين.
ضغط خلفي يبلغ حوالي 1.5–2.5 بار (20–50 رطل لكل بوصة مربعة) يعتبر كافياً بشكل عام لتحقيق تغذية ثابتة.
يمكن أن يكون لـ سرعات البرغي العالية تأثير سلبي أيضاً. فكلما زادت سرعة دوران البرغي، زاد احتمال دخول مادة صلبة أو غير منصهرة بشكل كافٍ إلى قسم الضغط في البرغي، مما قد يتسبب في تلف الألياف.
على غرار التوصية الخاصة بالضغط الخلفي، يجب الحفاظ على سرعة البرغي عند أدنى مستوى ممكن مع الاستمرار في توفير استعادة ثابتة ومنتظمة للبرغي. تُستخدم سرعة برغي تتراوح بين 30–70 دورة في الدقيقة بشكل شائع عند قولبة مركبات LFRT.
أثناء القولبة بالحقن، يحدث الانصهار من خلال التأثيرات المشتركة لـ القص والحرارة. نظراً لأن الهدف عند معالجة LFRT هو حماية طول الألياف عن طريق تقليل القص، فإن الحاجة إلى مزيد من الحرارة تكون مطلوبة بشكل عام. اعتماداً على نظام الراتنج، تكون درجة حرارة معالجة مركبات LFRT عادةً أعلى بـ 10–30 درجة مئوية من تلك المستخدمة للمركبات المقواة التقليدية.
قبل زيادة درجات حرارة الأسطوانة في جميع أنحاء الماكينة ببساطة، يجب الانتباه إلى ملف تعريف درجة حرارة الأسطوانة العكسي. في الظروف العادية، تزداد درجات حرارة الأسطوانة مع تحرك المادة من القمع باتجاه الفوهة. ومع ذلك، بالنسبة لـ LFRT، يوصى بدرجة حرارة أعلى عند القمع.
يساعد ملف تعريف درجة الحرارة العكسي هذا على تليين وصهر حبيبات LFRT قبل دخولها إلى قسم الضغط عالي القص في البرغي، مما يساعد في الحفاظ على طول الألياف.
اعتبار المعالجة النهائي هو استخدام المواد المعاد طحنها. عادةً ما يؤدي طحن الأجزاء المقولبة أو القنوات إلى أطوال ألياف أقصر، لذا فإن إضافة المواد المعاد طحنها يمكن أن يؤثر على الطول الإجمالي لألياف المادة.
أخبرنا عن تطبيقك، والأداء الميكانيكي المطلوب، ونظام الراتنج، ومحتوى الألياف، وطريقة المعالجة. يمكن لفريقنا مساعدتك في تقييم حلول اللدائن الحرارية المقواة بالألياف الطويلة المناسبة.
تابعنا :


-- الحصول على التحديثات مع أحدث المواضيع
 البريد الإلكتروني
 العربية
 English
 français
 Deutsch
 русский
 italiano
 español
 português
 日本語
 한국의
 中文