مدونة جديدة
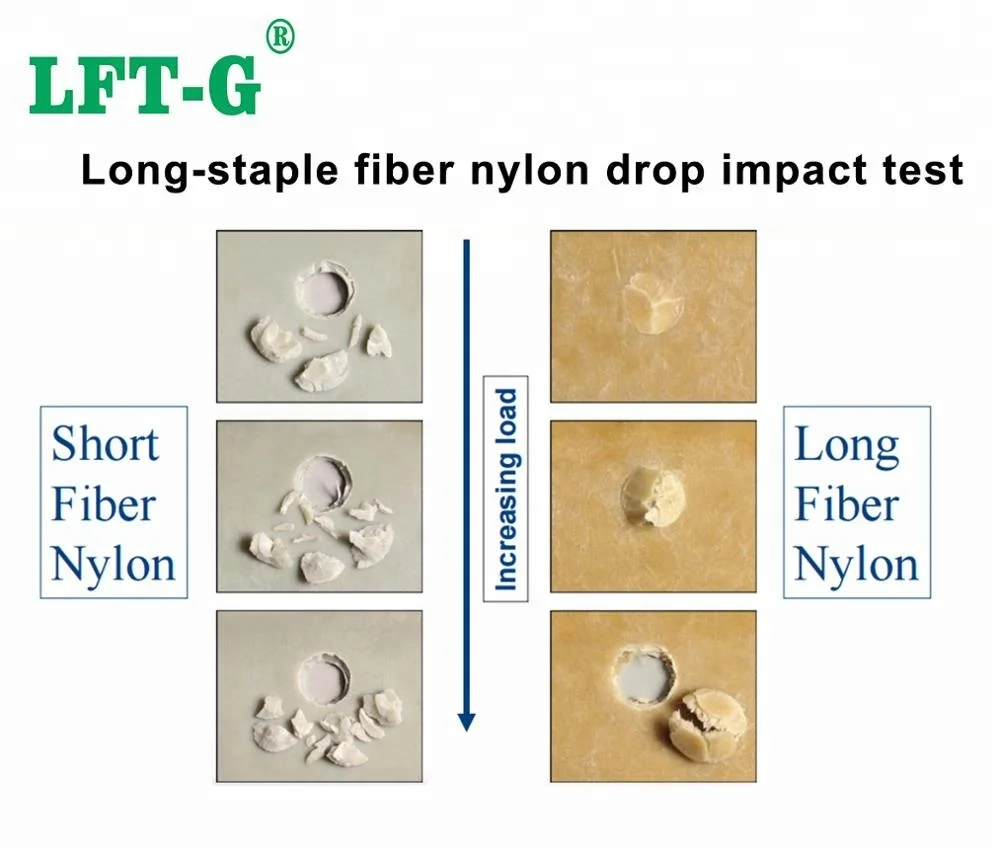
نفس تركيبة PA66، ونفس التحميل التقليدي للألياف الزجاجية القصيرة - ولكن قوة الشد للجزء المصبوب بالحقن هي نصف قوة الشد للجزء المصبوب بالضغط فقط.
كان مهندس المواد في حيرة من أمره: إذا كانت المواد الخام ومحتوى الألياف متطابقة تمامًا، فلماذا يوجد فرق كبير في الأداء؟
يكمن الجواب في كلمتين فقط:طول الألياف.
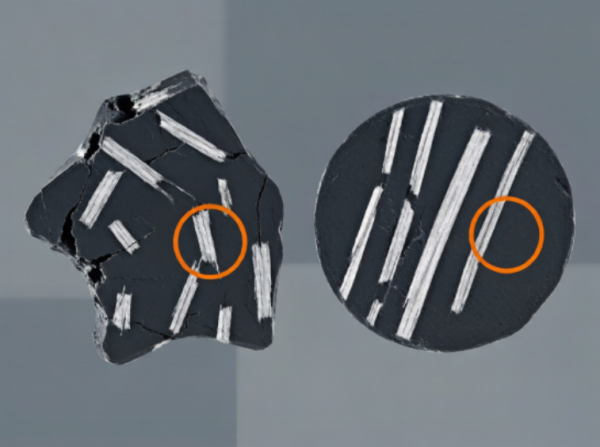
أثناء عملية التشكيل بالحقن، يمكن لقوى القص عالية السرعة داخل البرغي أن تكسر ألياف الزجاج إلى طول متوسط يبلغ فقط200-400 ميكرومترفي المقابل، تسمح عملية التشكيل بالضغط الأكثر لطفًا للألياف الزجاجية بالاحتفاظ بأطوال من2-4 ملم أو حتى أطول.
يعتمد تأثير تقوية الألياف الزجاجية بشكل أساسي علىنسبة أبعاد الألياف (L/D)كلما زاد طول الألياف وزادت نسبة العرض إلى الطول، زادت كفاءة نقل الإجهاد بين مصفوفة الراتنج والألياف، مما يؤدي في النهاية إلى رفع الحد الأقصى لقوة المركب.
تقوم طريقة المعالجة بقطع الألياف.يحدد طول الألياف الحد الأقصى للأداء.
في عام 1965، اقترح كيلي وتيسون نموذج سحب الألياف المفردة، والذي أصبح منذ ذلك الحين أحد الأسس النظرية للمواد المركبة المدعمة بالألياف. معادلته الأساسية بسيطة بشكل ملحوظ:
أينσcقوة المادة المركبة،σmقوة المصفوفة،Vfيمثل نسبة حجم الألياف، وσfقوة الألياف.
يقيس تأثير طول الألياف على نقل الإجهاد. عندماL > Lc، تقترب قيمة η من 1. عندماL ، تنخفض قيمة η بشكل حاد.
يقيس تأثير اتجاه الألياف. بالنسبة للألياف المتراصة تمامًا، η₀ = 1؛ بالنسبة للتوزيع العشوائي في المستوى، η₀ = 0.375؛ وبالنسبة للتوزيع العشوائي ثلاثي الأبعاد، η₀ = 0.2.
يجب أن يعمل إجهاد القص عند واجهة الألياف والمصفوفة على طول كافٍ من الألياف المضمنة لنقل الحمل بشكل فعال من المصفوفة إلى الألياف.
أيندهو قطر الألياف وτهي قوة القص البينية.
مثال على مادة PA66 المقواة بالألياف الزجاجية
σf ≈ 3400 ميجا باسكال | د ≈ 13 ميكرومتر | τ ≈ 30 ميجا باسكال
Lc ≈ 740 ميكرومتر
في نموذج كيلي-تايسون،τيحدد طول الألياف الحرجLcكلما زادت قوة القص البينية، قل طول الألياف الحرج، مما يسمح للألياف الأقصر بحمل الأحمال بشكل أكثر فعالية.
بالنسبة للبولي بروبيلين المقوى بالألياف الزجاجية، على سبيل المثال، استخدامPP-g-MAHيمكن أن يحسن بشكل كبير الالتصاق بين الأسطح ويقلل من طول الألياف الحرج.
يركز العديد من مُصنّعي المركبات بشكل أساسي علىنسبة الألياف الزجاجية (بالوزن%)مع التغاضيطول الأليافهذا أحد أكبر المفاهيم الخاطئة في مجال البلاستيك المقوى بالألياف.
الفرق الأساسي بينالألياف الزجاجية الطويلة (LGF)والألياف الزجاجية القصيرة (SGF)وبالتالي، فإن الأمر لا يتعلق فقط بمحتوى الألياف، بل بالقدرة على الاحتفاظ بنسبة أبعاد عالية بما يكفي للألياف بعد المعالجة.
| عنصر | الجرعة | وظيفة |
|---|---|---|
| PA66 | المكون الرئيسي | المصفوفة |
| ألياف زجاجية قصيرة | المكون الثانوي | تعزيز |
| تغليف الألياف الزجاجية المتوافق مع PA | حسب الحاجة | تعديل السطح البيني |
| المصفوفة | نظام التوصيل الموصى به | الآلية |
|---|---|---|
| PP / PE | PP-g-MAH | يحسن الترابط البيني بين مصفوفة البولي أوليفين والألياف الزجاجية |
| PA / PET | تحجيم الألياف الزجاجية المتوافق مع المصفوفة | يعزز الالتصاق بين الألياف والمصفوفة |
| إيبوكسي | إيبوكسي سيلان | يعزز التفاعل الكيميائي مع مصفوفة الإيبوكسي |
تحقق منالطول الفعلي للأليافيمكن لتحليل سطح الكسر باستخدام المجهر الإلكتروني الماسح أن يكشف عن تكسر مفرط في الألياف.
تحقق من قطر الألياف الزجاجية، ومعالجة السطح، وسرعة البرغي، ودرجة حرارة المعالجة.
قد يؤدي الإفراط في تناول الألياف إلىضعف التشتت والتكتلمما يؤدي إلى خلق نقاط تركيز للتوتر.
لا يعني استخدام المزيد من الألياف بالضرورة أداءً أفضل.
الهدف الحقيقي هو الحفاظ على طول كافٍ للألياف وبناء واجهة قوية بين الألياف والمصفوفة بحيث يمكن للألياف أن تحمل الحمل بشكل فعال.
بدءًا من PP-LGF و PA66-LGF وصولاً إلى حلول LCF عالية الأداء، يمكن لفريقنا الفني مساعدتك في اختيار طول الألياف المناسب ومحتوى الألياف ومصفوفة البوليمر لتطبيقك.
ناقش متطلباتك من الموادتابعنا :


-- الحصول على التحديثات مع أحدث المواضيع
 البريد الإلكتروني
 العربية
 English
 français
 Deutsch
 русский
 italiano
 español
 português
 日本語
 한국의
 中文