مدونة جديدة
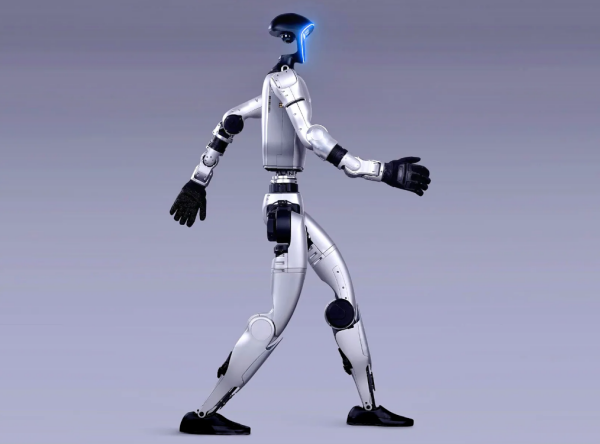
قد يحتوي الروبوت الشبيه بالإنسان على مئات المكونات الهيكلية ومكونات نقل الحركة. وفي مختلف أنحاء الصناعة، يتكرر خطأان في اختيار المواد، وكلاهما قد يكون مكلفًا:
توفير تكاليف المواد المتخصصة عند الحاجة إليها فعلياً
—على سبيل المثال، يمكن أن يؤدي استخدام PA66-GF30 لقوس بالقرب من المحرك إلى تشوه الزحف، والتغيرات في الأبعاد، وانحراف الموضع تحت التعرض المطول لدرجات حرارة عالية.
استخدام مواد متخصصة في غير موضعها الفعلي
على سبيل المثال، استخدام مادة PEEK في غلاف غير حامل للأحمال. أداء المادة يفوق بكثير متطلبات التطبيق، بينما قد ترتفع تكلفة قائمة المواد بشكل كبير.
مادة البولي فثالاميد (PPA)، والمعروفة باسمنايلون عالي الحرارةيقع هذا النوع بين هذين النقيضين. فهو ليس مجرد "نايلون أغلى ثمناً" ولا "بولي إيثر إيثر كيتون أرخص ثمناً". بل له مكانته الخاصة والمحددة بوضوح في اختيار المواد.
تشرح هذه المقالة بالضبط أين يناسب PPA: ما هي المكونات التي تتناسب جيدًا مع PPA، وأين سيكون استخدامها بمثابة تحديد زائد، بالإضافة إلى نافذة المعالجة ومتطلبات التحقق الرئيسية.
البولي أميد شبه العطري (PPA) هو بولي أميد شبه عطري. على عكس النايلونات التقليدية مثل PA6 و PA66، التي تحتوي في الغالب على سلاسل جزيئية أليفاتية، فإن البولي أميد العطري (PPA) يتضمن أجزاء ثنائية الحمض العطرية، مثل حمض التيريفثاليك وحمض الأيزوفثاليك.
تؤدي حلقات البنزين الصلبة وانخفاض كثافة المجموعات القطبية إلى ثلاثة تغييرات متزامنة:
| ملكية | PA66 | PPA-LGF | اتجاه |
|---|---|---|---|
| نقطة الانصهار | حوالي 260 درجة مئوية | 320-350 درجة مئوية | أعلى بكثير |
| درجة حرارة الخدمة على المدى الطويل | حوالي 100-120 درجة مئوية | 150-180 درجة مئوية | ارتفعت درجة الحرارة بمقدار 30-50 درجة مئوية |
| HDT (1.82 ميجا باسكال) | حوالي 240-250 درجة مئوية | 308 درجة مئوية | زيادة |
| امتصاص الماء عند التوازن (23 درجة مئوية / 50% رطوبة نسبية) | حوالي 2% | حوالي 0.3% | تم تخفيضها إلى حوالي الربع |
| نسبة الرطوبة قبل المعالجة | ≤0.20% | ≤0.01% | متطلبات أكثر صرامة |
بناءً على ظروف التشغيل، توفر PPA أربعة مجالات تطبيق رئيسية ذات قيمة عالية:
تتراوح درجة حرارة التشغيل المستمرة حول المحركات عادةً بين 80 و120 درجة مئوية. قد تتعرض النايلونات المقواة التقليدية للزحف والانحراف في الأبعاد أثناء التشغيل طويل الأمد في نطاق درجة الحرارة هذا، بينما تؤثر دقة تحديد موضع حوامل المستشعر بشكل مباشر على نتائج المعايرة.
بفضل درجة حرارة التحول الحراري العالية وامتصاص الماء المنخفض، يعتبر البولي بروبيلين خيارًا مناسبًا لهذه التطبيقات.
يُعدّ استخدام مادة PPA في موصلات SMT من أكثر التطبيقات شيوعًا. يجب أن تتحمل هذه المادة عملية اللحام بالتدفق الخالي من الرصاص، حيث قد تصل درجات الحرارة القصوى إلى حوالي 260 درجة مئوية، دون حدوث تقشر أو تشوه. كما يجب أن تحافظ على تباعد ثابت بين نقاط التلامس بعد اللحام في البيئات الرطبة.
تنطبق نفس المتطلبات على الموصلات، وموصلات الجهد العالي، ومكونات دعم لوحة الدوائر المطبوعة داخل حجرة التحكم الإلكترونية للروبوت.
كان هذا أحد أسرع مجالات تطبيق PPA نموًا في السنوات الأخيرة.مادة البولي بروبيلين المقوى بالألياف الزجاجية الطويلةيمكن أن تصل إلى مستويات قوة شد أعلى240 ميجا باسكالبكثافة تقارب1.56 جم/سم³مما يجعله أخف بنسبة 40% تقريبًا من الألومنيوم بناءً على مقارنة الكثافة.
إن القيمة الأساسية ليست مجرد قوة مطلقة، بل سلسلة الفوائد التي تأتي من تقليل الوزن، وبالتالي تقليل الحمل على المحرك.
تتميز المحركات اليدوية الدقيقة عادةً بأشواط قصيرة، وترددات تردد عالية، ومتطلبات خلوص دقيقة. وهذا يفرض متطلبات متزامنة على مقاومة التآكل والاستقرار الأبعاد.
بالنسبة لهذه المكونات، ينبغي أن يستخدم اختيار الموادالاحتفاظ بالأبعاد بعد دورات ترددية متكررةكمعيار تقييم رئيسي، بدلاً من الاعتماد فقط على خصائص المواد الأولية.
هنا يكمن سوء استخدام مادة PPA بسهولة. توفر مادة PPA المقواة قوة وصلابة عاليتين، لكنها لا تتمتع بخصائص التشحيم الذاتي. كما أن مقاومتها للتآكل ومعامل احتكاكها أقل عمومًا من تلك الخاصة بمادتي PEEK أو POM.
إذا تم اختيار PPA لأزواج الاحتكاك داخل المفصل - مثل المحامل أو أسطح تعشيق التروس أو البطانات - لمجرد افتراض أن "القوة كافية"، يمكن أن يحدث التآكل ونمو الخلوص بسرعة نسبية.
تُعدّ أنظمة PEEK أو PEEK+PTFE الأنسب لأسطح الاحتكاك، بينما يُمكن استخدام POM للمكونات ذات الأحمال الخفيفة والضوضاء المنخفضة. أما PPA، فيُفضّل استخدامه في الهياكل الحاملة للأحمال، وليس عند سطح الاحتكاك.
يتميز البولي أميد (PPA) بمعدل امتصاص ماء أقل بكثير من البولي أميد 66 (PA66)، ولكنه ليس مقاومًا للرطوبة. ويتوافق معدل امتصاص الماء الذي يتراوح بين 0.3 و0.5% مع تغير في الأبعاد يتراوح بين 0.15 و0.25 مم تقريبًا على امتداد 50 مم (تقدير هندسي، بافتراض تغير متناسب في الأبعاد).
بالنسبة لتطبيقات مثل مكونات التزاوج المشتركة ومسافات مركز التروس، يمكن أن يكون هذا المستوى من التغيير في الأبعاد كافياً لاستهلاك مساحة التجميع المتاحة.
قد يصل فرق السعر بين مادة PEEK ومادة PPA إلى عدة أضعاف. ويكمن منطق توفير التكاليف في اختيار المواد على مراحل في تخصيص مادة PEEK للتطبيقات التي تتطلبها فعلاً، بدلاً من استبدالها بشكل كامل.
يتميز البولي أميد PPA بنطاق معالجة أضيق بكثير من البولي أميد PA66. حتى مع نفس الدرجة، يمكن أن تؤدي ظروف المعالجة المختلفة إلى أجزاء ذات أداء مختلف بشكل كبير.
| عملية | اتجاه التحكم | عواقب ضعف الرقابة |
|---|---|---|
| تجفيف | يُعدّ التجفيف بإزالة الرطوبة أمرًا ضروريًا. يجب خفض نسبة الرطوبة إلى مستوى منخفض جدًا، وهو مستوى أكثر صرامة بكثير من المستوى المطلوب لـ PA66، مع نقطة ندى تقارب-40 درجة مئوية. | انشطار السلسلة بالتحلل المائي عند درجات حرارة عالية ← أجزاء هشة، وخطوط فضية، وفقاعات |
| درجة حرارة الانصهار | أعلى من نسبة النايلون التقليدي؛ يتم تحديدها وفقًا لنظام المواد المحدد ولا تتجاوز الحد الأعلى الموصى به. | انخفاض مستوى التلدين بشكل مفرط يؤدي إلى عدم كفاية التلدين؛ ارتفاع مستوى التلدين بشكل مفرط يؤدي إلى التحلل الحراري التأكسدي وتغير اللون. |
| مدة الإقامة | اجعلها قصيرة قدر الإمكان، مع التحكم فيمقياس دقيق. | انخفاض الوزن الجزيئي وظهور بقع سوداء |
| درجة حرارة القالب | تُعد درجة حرارة القالب العالية شرطًا أساسيًا، خاصة بالنسبة للمكونات الدقيقة. | انخفاض درجة حرارة القالب ← عدم كفاية التبلور ← انكماش لاحق، تشوه، انحراف في الأبعاد، ولمعان سطحي ضعيف |
| الممتلكات | التزم بالنطاق المتوسط المناسب وفقًا لسمك الجدار وتجنب التعبئة الزائدة. | مرتفع جدًا ← إجهاد متبقٍ؛ منخفض جدًا ← علامات انكماش وفراغات |
| التلدين | يوصى بإجراء عملية التلدين لتخفيف الإجهاد بعد التشكيل للمكونات الدقيقة. | الإجهاد الداخلي المتبقي ← تشوه تدريجي بعد التجميع |
| إعادة طحن | تحكم في نسبة إعادة الطحن وجفف المادة جيداً مرة أخرى قبل المعالجة. | انخفاض تراكمي في الوزن الجزيئي؛ لا يُنصح به للمكونات ذات الموثوقية الحرجة |
بالنسبة للمواد شبه البلورية، تتأثر درجة التبلور بشدة بدرجة حرارة القالب. قد يبدو الجزء المصبوب عند درجة حرارة منخفضة جدًا جيدًا بعد إخراجه من القالب، لكن أبعاده قد تستمر في التغير بعد التجميع.
العديد من الشكاوى حول "عدم استقرار أبعاد PPAفي الواقع، تنشأ هذه المشكلة من عدم كفاية درجة حرارة القالب بدلاً من اختلاف دفعات المواد.
بعد الألياف الزجاجية أوتقوية بألياف الكربونقد يصبح الفرق في الانكماش بين اتجاه التدفق والاتجاه العرضي كبيرًا. كما يتأثر اتجاه الألياف بموقع البوابة ومعدل القص.
بالنسبة لهذه المكونات، ينبغي إجراء تحليل تدفق القالب وإدراج تعويض الانكماش المناسب في تصميم القالب.قد لا يكون مجرد تعديل معايير التشكيل كافياً لإعادة الجزء إلى نطاق التفاوت المسموح به.
علامات :
تابعنا :


-- الحصول على التحديثات مع أحدث المواضيع
 البريد الإلكتروني
 العربية
 English
 français
 Deutsch
 русский
 italiano
 español
 português
 日本語
 한국의
 中文